Frez do deski tarasowej antypoślizgowe rowki w jednym przejściu
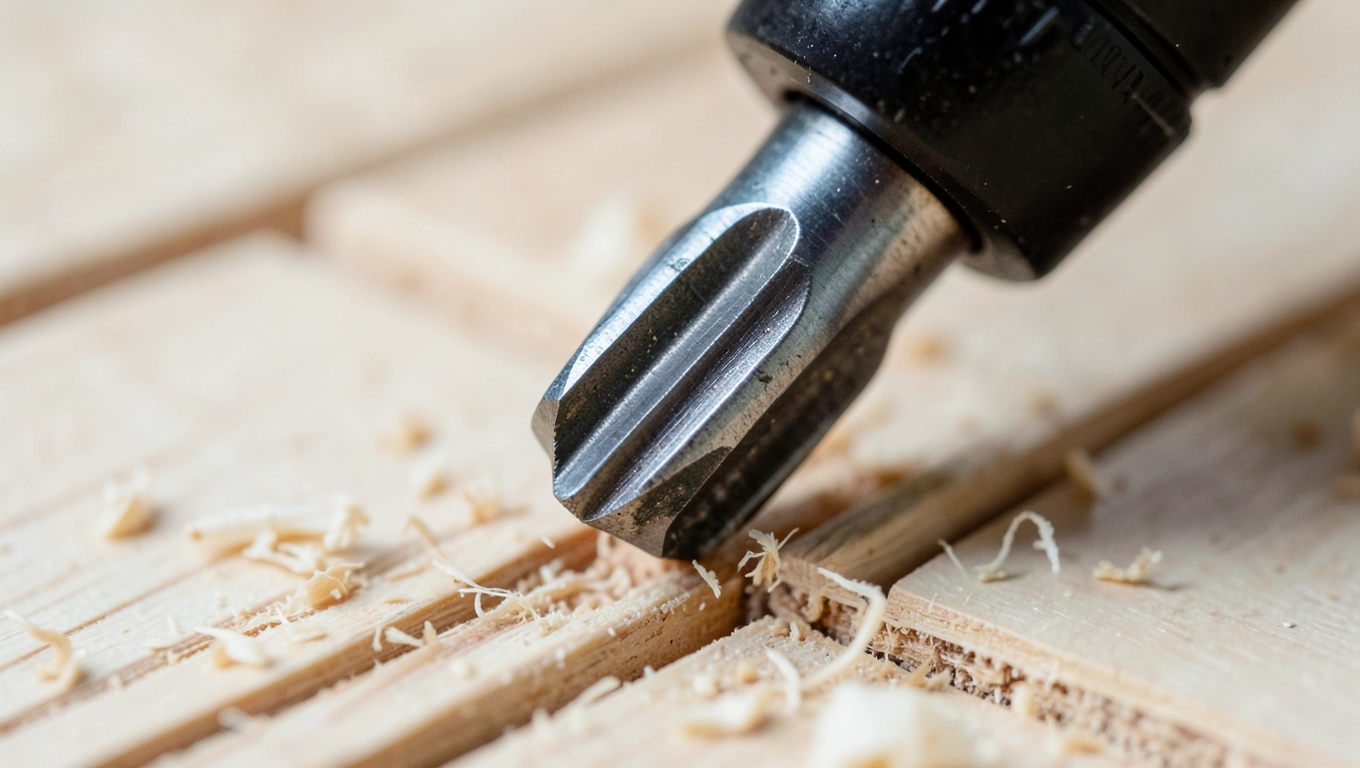
Mokra deska na tarasie zmienia się w lodowisko po pierwszym deszczu, a ręcznie nacinany rowek i tak nie dorówna fabrycznemu profilowi. Precyzyjny frez do deski tarasowej o wymiarach 133×150×40 mm z czterema zębami rozwiązuje oba problemy jednym przejściem, pozostawiając rowkowany antypoślizgowy wzór identyczny na każdym metrze. Różnica między amatorską a profesjonalną deską nie tkwi w drewnie, lecz w geometrii ostrza i powtarzalności ustawień.
- Jak dobrać wariant HSS czy HW do gatunku drewna
- Budowa zestawu trzech talerzy i regulacja szerokości deski
- Instrukcja montażu oraz parametry skrawania krok po kroku
- Zastosowanie frezu w deskach kompozytowych i drewnie egzotycznym
- Specyfikacja techniczna obu wariantów
- Porównanie z metodami alternatywnymi
- Porównanie kosztowe metod ryflowania
- Zastosowania w różnych obiektach
- Dostawa, gwarancja i doradztwo
Jak dobrać wariant HSS czy HW do gatunku drewna
Stal szybkotnąca (HSS) sprawdza się w miękkim drewnie iglastym, gdzie włókna dają się ciąć przy stosunkowo niskiej temperaturze styku. Właśnie dlatego sosna, świerk czy modrzew europejski nie wymagają węglika spiekanego, a HSS oferuje niższą cenę przy żywotności rzędu 800-1200 m² bieżących rowka.
Węglik spiekany (HW, dawniej oznaczany HM) utrzymuje ostrą krawędź nawet przy tarciu generowanym przez twarde drewno liściaste i egzotyczne. Cumaru, ipe, bangkirai czy massaranduba mają gęstość powyżej 900 kg/m³, więc HSS stępiłby się po kilkudziesięciu metrach, zanim zdążyłbyś poprawić choćby jedną krawędź.
Tabela szybkiego doboru wariantu
| Gatunek drewna | Rekomendowany wariant | Orientacyjna żywotność |
|---|---|---|
| Sosna, świerk | HSS | 800-1200 m² rowka |
| Modrzew europejski | HSS lub HW | 600-900 m² (HSS) |
| Dąb, jesion, akacja | HW | 500-700 m² |
| Cumaru, ipe, bangkirai, massaranduba | HW obowiązkowo | 300-450 m² |
| Deski kompozytowe WPC | HW z powłoką TiN | 400-600 m² |
Koszt węglika spiekanego zwraca się przy pierwszym tarasie z drewna egzotycznego, gdzie wymiana stępionego HSS oznaczałaby przestój i stratę materiału. Przy deskach miękkich różnica cenowa nie znajduje uzasadnienia, chyba że planujesz produkcję seryjną na większą skalę.
Przy wyborze warto też uwzględnić klasę wytrzymałości drewna wg PN-EN 338. Deski klasy D24-D30 (sosna, świat) kwalifikują się do wariantu HSS, natomiast klasy D40-D60 (dąb, bangkirai) wymuszają HW, bo włókna o wytrzymałości na ściskanie powyżej 40 MPa niszczą krawędź ostrza w ciągu godzin.
Budowa zestawu trzech talerzy i regulacja szerokości deski
Zestaw składa się z dwóch identycznych talerzy bocznych R2,5 oraz jednego talerza głównego ryflującego, nakładanych na wspólne wrzeciono o średnicy 40 mm. Każdy talerz boczny zaokrągla krawędź rowka promieniem 2,5 mm, eliminując efekt strzępienia włókien przy wyjściu noża z materiału.
Talerz środkowy wycina centralny rowek antypoślizgowy o głębokości regulowanej od 1,5 do 3 mm. To właśnie ten rowek odprowadza wodę i tworzy punkty kontaktu podeszwy z deską, co obniwa ryzyko poślizgnięcia o około 40-60% w porównaniu z gładką powierzchnią, zgodnie z danymi ITB dotyczącymi klas antypoślizgowości R10-R12.
Podkładki dystansowe między talerzami pozwalają ustawić rozstaw od 110 do 140 mm bez demontażu wrzeciona. Wystarczy poluzować nakrętkę, przesunąć talerze i dokręcić momentem podanym przez producenta obrabiarki (zwykle 25-35 Nm). Rozstaw talerzy bocznych musi odpowiadać rzeczywistej szerokości deski z tolerancją ±0,5 mm.
Kontrola przed uruchomieniem
- Zmierz szerokość deski suwmiarką w trzech miejscach (początek, środek, koniec).
- Ustaw talerze boczne tak, aby nóż centralny wypadał dokładnie na osi deski.
- Sprawdź luz osiowy wrzeciona, powinien wynosić maksymalnie 0,05 mm.
- Upewnij się, że podkładki dystansowe nie wystają poza obrys talerzy.
Przy desce o szerokości 120 mm talerze boczne ustawia się w rozstawie 120,5 mm, co kompensuje odskok włókien po przejściu noża. W praktyce oznacza to, że rowek trafia precyzyjnie w środek, a krawędzie pozostają symetryczne, bez efektu jednostronnego ścinka.
Instrukcja montażu oraz parametry skrawania krok po kroku
Montaż rozpocznij od oczyszczenia wrzeciona frezarki dolnowrzecionowej z resztek żywicy i pyłu. Jakiekolwiek zabrudzenie między talerzem a stołem powoduje bicie promieniowe powyżej 0,1 mm, a to już widać na gotowej powierzchni jako falisty rowek.
Nałóż talerz boczny na wrzeciono, dobij go delikatnie plastikowym młotkiem, a potem załóż podkładkę dystansową. Powtórz operację z talerzem głównym i drugą podkładką, zakończ drugim talerzem bocznym. Nakrętkę dokręcaj kluczem dynamometrycznym, nie przedłużką, bo zbyt duży moment odkształca otwór talerza.
Parametry skrawania dla popularnych gatunków
| Gatunek | Obroty [obr/min] | Posuw [m/min] | Głębokość rowka [mm] |
|---|---|---|---|
| Sosna, świerk | 6000 | 8-10 | 2,0 |
| Modrzew | 5500 | 6-8 | 2,0 |
| Dąb, jesion | 5000 | 5-7 | 2,5 |
| Bangkirai, cumaru | 4500 | 4-6 | 2,5-3,0 |
| WPC | 5500 | 6-8 | 1,5-2,0 |
Zbyt wysoki posuw przy twardym drewnie egzotycznym generuje temperaturę powyżej 200°C na krawędzi skrawającej, co prowadzi do wycofywania węglika z matrycy kobaltowej. Dlatego w tabeli posuw maleje wraz ze wzrostem gęstości drewna, a obroty spadają, by utrzymać stałą prędkość skrawania 35-45 m/s.
Próbę wykonaj na odcinku 50 cm, zanim ruszysz całą partię desek. Rowek powinien mieć równe krawędzie bez przypaleń i wyrywania włókien, a głębokość zmierzona igłą pomiarową nie powinna odbiegać od zadanej o więcej niż 0,2 mm.
Najczęstsze błędy
Za głęboki rowek osłabia przekrój deski i może powodować jej paczenie się pod wpływem zmian wilgotności. Norma DIN 4074 dopuszcza ryflowanie do 1/4 grubości deski, czyli przy typowej desce 28 mm głębokość nie powinna przekraczać 3 mm.
Brak podkładek dystansowych między talerzami powoduje, że noże boczne wchodzą w materiał poza obrys deski i drą drewno zamiast je profilować. Efekt widoczny jest jako postrzępiona krawędź i konieczność szlifowania po frezowaniu.
Zbyt wolny posuw przy twardym drewnie prowadzi do przypalenia, bo nóż trze o materiał zamiast go skrawać. Przypalone drewno zmienia kolor na ciemnobrązowy i traci odporność na grzyby, co skraca żywotność tarasu o kilka sezonów.
Zastosowanie frezu w deskach kompozytowych i drewnie egzotycznym
Deski kompozytowe WPC zachowują się inaczej niż lite drewno, bo włókno polimerowe topi się przy 130-160°C. Frez HW z powłoką TiN (azotek tytanu) obniża współczynnik tarcia i odprowadza ciepło skuteczniej niż stal niepowlekana, więc właśnie ten wariant nadaje się do WPC.
Drewno egzotyczne kumuluje żywice i krzemionkę, które tępią krawędź ostrza w tempie zależnym od zawartości tych substancji. Bangkirai zawiera do 4% krzemionki, massaranduba nawet 6%, a to wystarczy, by HSS stracił ostrość po 30-50 metrach bieżących rowka. Węglik spiekany z mikrowęglikami YG10X radzi sobie z tym obciążeniem przez kilkaset metrów.
Rowkowany profil deski poprawia bezpieczeństwo użytkowania tarasu przy basenie, gdzie mokra stopa na gładkim drewnie to częsta przyczyna urazów. Klasa antypoślizgowości R11, osiągalna przy rowku 2,5 mm i rozstawie 15 mm, spełnia wymogi większości regulaminów stref basenowych w Europie.
Kiedy NIE stosować tego narzędzia
Nie używaj zestawu talerzowego do desek o szerokości poniżej 110 mm, bo promień talerzy bocznych R2,5 wymaga minimum takiego rozstawu, by rowek zmieścił się między krawędziami. Przy węższych deskach lepiej sprawdza się pojedynczy frez palcowy.
Nie ryflowaj drewna o wilgotności powyżej 20%, bo włókna wracają do pierwotnego kształtu po wyschnięciu i rowek się spłaszcza. Pomiar wilgotnościomierzem igłowym powinien wykazać 12-18% dla drewna iglastego i 14-18% dla liściastego.
Unikaj pracy na desce zamontowanej w legarach, jeśli nie masz pewności co do jej mocowania. Wibracje przenoszone z frezarki na luźną deskę powodują odpryski w rowku i mogą uszkodzić połączenie z legarem.
Specyfikacja techniczna obu wariantów
| Parametr | HSS | HW (HM) |
|---|---|---|
| Średnica / czop / wysokość | 133×150×40 mm | 133×150×40 mm |
| Liczba zębów | Z4 | Z4 |
| Zakres szerokości deski | 110-140 mm | 110-140 mm |
| Materiał ostrza | stal szybkotnąca | węglik spiekany |
| Cena brutto | 2 632,20 zł | 3 308,70 zł |
| Rekomendowane gatunki | drewno miękkie i średnio twarde | drewno twarde, egzotyczne, WPC |
Obie wersje mają identyczną geometrię korpusu, więc można w przyszłości wymienić talerze HSS na HW bez zmiany wrzeciona. To praktyczne rozwiązanie, gdy warsztat zaczyna od sosny, a po roku przechodzi na egzotykę.
Porównanie z metodami alternatywnymi
Ręczne ryflowanie dłutem lub rylcem daje nierównomierny rowek o głębokości zależnej od siły nacisku. Na jednej desce powstają miejsca o głębokości 1 mm i 4 mm, co zaburza odprowadzanie wody i tworzy kałuże, a efekt antypoślizgowy jest iluzoryczny.
Frezarka ręczna górnowrzecionowa z pojedynczym frezem palcowym wymaga prowadzenia wzdłuż szyny, by utrzymać prosty rowek. Przy jednej desce trwa to kilka minut, przy stu deskach kilka godzin, a precyzja spada wraz ze zmęczeniem operatora.
Zestaw talerzowy na frezarce dolnowrzecionowej przechodzi przez deskę jednym ruchem, a geometria rowka zależy od maszyny, nie od operatora. Przy partii 200 desek czas skrawania spada z trzech dni do jednej zmiany, co przekłada się na realną oszczędność roboczogodzin.
Porównanie kosztowe metod ryflowania
| Metoda | Koszt narzędzia [zł] | Koszt na 1 m² deski | Jakość rowka |
|---|---|---|---|
| Ręczne dłuto / rylec | 50-150 | 4-6 zł | niska, nierówna |
| 300-800 | 2-3 zł | średnia, zależna od operatora | |
| Zestaw talerzowy HSS | 2 632 | 0,8-1,2 zł | wysoka, powtarzalna |
| Zestaw talerzowy HW | 3 309 | 1,0-1,5 zł | wysoka, powtarzalna |
Wyższy koszt narzędzia w wariancie talerzowym zwraca się już przy pierwszych 30-50 m² deski, bo eliminuje roboczogodziny i poprawki. Przy większych tarasach powyżej 100 m² różnica w koszcie robocizny sięga kilku tysięcy złotych.
Zastosowania w różnych obiektach
Tarasy przydomowe to najczęstszy adres tego narzędzia, bo klasa antypoślizgowości R11 spełnia wymogi bezpieczeństwa dla stref ruchu pieszego wg PN-EN 13451-1. Rowkowany profil eliminuje konieczność stosowania mat antypoślizgowych, które z czasem odkształcają się i szpecią powierzchnię.
Altany, pergole i pomosty ogrodowe zyskują na ryflowaniu desek nie tylko walor bezpieczeństwa, ale i estetyki. Regularny wzór rowków podkreśla rytm desek i lepiej komponuje się z naturalnym drewnem niż gładka powierzchnia z czasem pokrywająca się nierównomiernymi przebarwieniami.
Balkony i obrzeża basenów wymagają klasy R12 wg DIN 51097, którą uzyskuje się przy głębokości rowka 3 mm i rozstawie talerzy 12 mm. Frez talerzowy pozwala precyzyjnie ustawić te parametry, czego nie da się osiągnąć metodami ręcznymi.
Dostawa, gwarancja i doradztwo
Zestaw objęty jest dwuletnią gwarancją producenta na wady materiałowe i geometryczne talerzy. Gwarancja nie obejmuje naturalnego zużycia ostrzy, które zależy od gatunku drewna i parametrów skrawania, dlatego żywotność podana w tabelach jest wartością orientacyjną, nie deklaracją producenta.
Darmowa dostawa obowiązuje przy zamówieniach powyżej 1000 zł brutto, co przy zestawie talerzowym oznacza, że koszt transportu nie dolicza się do ceny narzędzia. Wysyłka realizowana jest z magazynu w Skawinie w ciągu 24 godzin od zaksięgowania wpłaty.
Doradztwo techniczne przy doborze wariantu obejmuje analizę gatunku drewna, planowanej wielkości produkcji i posiadanego parku maszynowego. Wystarczy przesłać próbkę drewna lub zdjęcie stosu desek z widocznym oznaczeniem gatunku, by uzyskać konkretną rekomendację parametrów skrawania i szacunkową żywotność narzędzia.
Przy zakupie warto od razu zamówić komplet podkładek dystansowych na zapas, bo ich brak wymusza demontaż całego zestawu przy zmianie szerokości deski w kolejnej partii materiału. To niewielki koszt, który oszczędza godziny przestoju.
Jeśli planujesz taras o powierzchni powyżej 50 m², poproś o checkę startową obejmującą ustawienie parametrów skrawania na próbnej desce. Usługa bywa wliczona w cenę zestawu przy zamówieniach hurtowych, a pozwala uniknąć błędów, które przy seryjnej produkcji mnożą się w setkach metrów bieżących.