Nóż do deski tarasowej ryfel precyzyjne cięcie ryflowanych profili
Masz do obrobienia deskę tarasową z ryflami i obawiasz się, że zwykły nóż zniszczy profil, wbije włókna albo pozostawi poszarpany brzeg. Odpowiedni nóż do deski tarasowej ryfel musi odwzorowywać jej kształt, a nie tylko pracować na nominalnej wysokości głowicy. Poniższe wskazówki pozwolą dobrać profil, materiał ostrza i parametry obróbki bez zgadywania. Błąd może oznaczać nie tylko brzydkie wykończenie, lecz także odsłonięcie rdzenia deski kompozytowej i przyspieszenie jej niszczenia pod wpływem wody.
- Noże profilowe do desek ryflowanych: kształt i ostrze
- Stal HSS czy HM: który nóż lepiej tnie ryfel
- Jak dobrać nóż do deski tarasowej z ryflem
- Znaczenie kąta skrawania i posuwu
- Błędy przy wyborze i montażu noża
- Jak rozpoznać prawidłowo obrobioną deskę
- HSS, HM i diament w obróbce rylców
- Normy i wymagania techniczne
- Najczęściej zadawane pytania o nóż do deski tarasowej ryfel
- Parametry, które trzeba sprawdzić przed zakupem
Noże profilowe do desek ryflowanych: kształt i ostrze
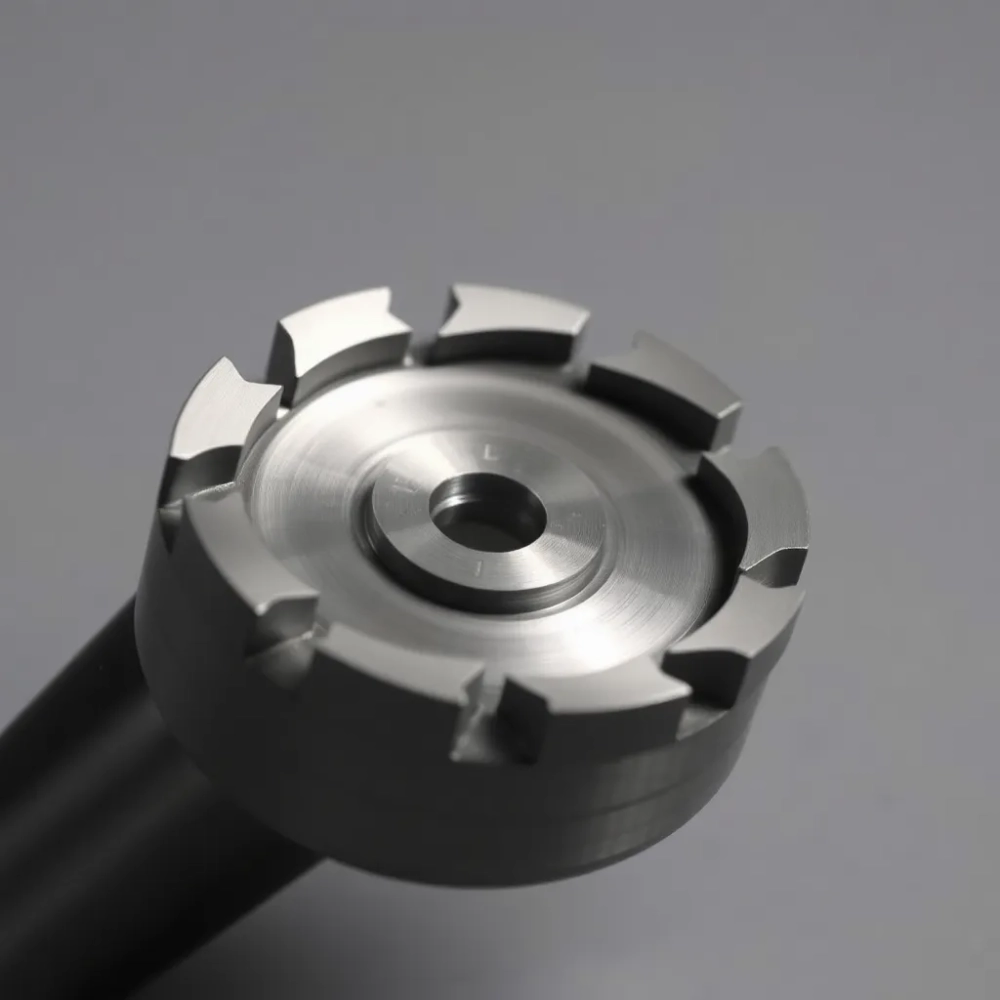
Ryfel nie jest ozdobnym rowkiem o dowolnym kształcie. W desce może tworzyć wypukłe żebra, wklęsłe kanaliki lub naprzemiennie ułożone profile o głębokości kilku milimetrów. Nóż profilowy powinien wejść w materiał na pełną wysokość rylca, lecz nie dociskać do dna z nadmierną siłą.
Podczas pracy krawędź tnąca odwzorowuje kontur poprzeczny deski. Gdy profil noża jest za płytki, włókna pozostają nienaruszone i powstaje próg. Gdy ostrze schodzi zbyt głęboko, może podciąć strukturę, odsłonić kompozyt albo pozostawić zbyt cienki most między rowkiem a krawędzią.
Przed zakupem trzeba zmierzyć co najmniej cztery wartości: wysokość i szerokość rylca, odstęp między żebrami oraz kąt ich nachylenia. Pomiar wykonuje się na czystym przekroju, najlepiej suwmiarką z dokładnością 0,1 mm. Dokumentacja producenta deski jest ważna, ale próbka pozostaje rozstrzygająca, jeśli profil został zmieniony podczas wcześniejszej obróbki.
Ważne: zdjęcie deski nie wystarcza do jednoznacznego odwzorowania profilu. Ten sam napis „ryfel” może oznaczać kilka kształtów o różnej geometrii i rozstawie.
W obrabiarkach stosuje się noże proste, kształtowe i segmentowe. Noże proste łatwiej naostrzyć i wymienić, ale wymagają większej liczby ostrzy. Kształtowe szybko budują złożony przekrój, lecz ich regenerację trzeba powierzyć narzędziowni dysponującej odpowiednią maszyną.
Nie każdy nóż profilowy do desek ryflowanych nadaje się do obu materiałów. W drewnie ostrze podczas skrawania powinno stopniowo przecinać włókna, natomiast w kompozycie musi kontrolować odprysk i temperaturę. Stosowanie jednego profilu do obu surowców prowadzi albo do szybkiego stępienia, albo do przypalenia tworzywa.
Stal HSS czy HM: który nóż lepiej tnie ryfel
Stal szybkotnąca HSS dobrze znosi uderzenia i daje się ostrzyć konwencjonalnymi metodami. Sprawdza się przy drewnie miękkim, niezbyt twardym oraz w pracy przerywanej, gdzie noże wchodzą w materiał pojedynczo. Jej niższa odporność na ścieranie ujawnia się przy twardym drewnie, dużych prędkościach posuwu i składnikach mineralnych w kompozycie.
Węglik spiekany HM utrzymuje krawędź znacznie dłużej. Pozwala uzyskać stabilny profil przy dużej powtarzalności serii, co ma znaczenie na linii produkującej wiele identycznych elementów. Jest jednak mniej wyrozumiały dla błędów: drgania, uderzenie o metalowy zaczep lub złe mocowanie mogą wyszczerbić kruchą końcówkę.
HSS
Wytrzymała na uderzenia, łatwiejsza w regeneracji i rozsądna przy małych seriach. Lepiej pracuje w miękkim drewnie oraz przy przeciętnych prędkościach skrawania.
HM
Odpornejsza na ścieranie i bardziej stabilna termicznie. Ekonomiczna przy twardym surowcu oraz dużej produkcji, pod warunkiem poprawnego mocowania.
| Materiał | Oczekiwana żywotność krawędzi | Cena orientacyjna noża | Zastosowanie |
|---|---|---|---|
| HSS 18% | 3-8 godzin skrawania | 55-140 zł | Drewno miękkie, małe serie, praca przerywana |
| HM | 20-80 godzin skrawania | 180-420 zł | Drewno twarde, kompozyty, produkcja seryjna |
Ostrzeżenie: podane wartości są szacunkowe. Na zużycie wpływają gatunek drewna, zawartość włókien, posuw, prędkość, liczba ostrzy w głowicy i ilość kleju w kompozycie.
W kompozycie węglik spiekany często okazuje się bezpieczniejszym wyborem, mimo wyższej ceny. Długie serie powodują zużycie ścierne, a włókno szklane może błyskawicznie zaokrąglić ostrze HSS. Szybkość skrawania należy jednak ustalić z dostawcą materiału, ponieważ zbyt wysoka temperatura stapia powierzchnię PCW lub tworzy smugi.
Noże HM nie powinny być używane do mokrego, zanieczyszczonego drewna z piaskiem ani na źle wyregulowanej maszynie. Twardsza końcówka nie znosi braku współosiowości. Warto kontrolować bicie ostrza po montażu; odchylenie większe niż 0,03 mm może pozostawić falisty profil.
Jak dobrać nóż do deski tarasowej z ryflem
Najpierw ustal materiał i kierunek obróbki. Wzdłuż krawędzi potrzebny jest inny rozkład sił niż przy obróbce czoła, gdzie ostrze od razu wchodzi w całą powierzchnię. W drugim przypadku ryzyko odprysku jest większe, dlatego wymagana jest większa stabilność głowicy i kontrolowany posuw.
Parametry muszą odpowiadać maszynie. Średnica głowicy narzuca prędkość obrotową, natomiast liczba ostrzy wpływa na wielkość odcinka odcinanego podczas jednego obrotu. Gdy zęby są zbyt liczne, należy zmniejszyć posuw lub prędkość, aby nie przegrzać materiału i nie obciążyć wrzeciona.
Dla obróbki wstępnej kompozytu rozsądny punkt wyjścia stanowi prędkość 18-24 m/s, posuw 0,10-0,18 mm na ostrze i skok 2-4 mm. W twardym drewnie można pracować z posuwem 0,15-0,30 mm na ostrze. Parametry trzeba jednak korygować po oględzinach pierwszych 3-5 metrów, ponieważ jakość surowca potrafi zmienić warunki skrawania.
| Surowiec i operacja | Prędkość skrawania | Posuw na ostrze | Skok | Rekomendowane ostrze |
|---|---|---|---|---|
| Drewno miękkie, wyrównywanie | 20-30 m/s | 0,20-0,35 mm | 4-6 mm | HSS 18% |
| Drewno twarde, profilowanie | 18-26 m/s | 0,15-0,30 mm | 2-4 mm | HM |
| Kompozyt, obróbka zgrubna | 16-22 m/s | 0,10-0,18 mm | 2-4 mm | HM |
| Kompozyt, wykończenie | 18-24 m/s | 0,05-0,10 mm | 1-2 mm | HM drobnoziarnisty |
Po doborze profilu konieczny jest test na odcinku o długości co najmniej 1 metra. Ocenia się ciągłość krawędzi, powtarzalność rylców, barwę materiału i opiłki. Drobny, jednolity pył wskazuje na właściwe parametry, natomiast duże wióry sygnalizują zbyt mały posuw, tępe ostrze albo niedostateczne mocowanie deski.
- Materiał: miękkie drewno, twarde drewno, kompozyt WPC lub mieszanina wpływają na dobór ostrza.
- Maszyna: sprawdź moc wrzeciona, dopuszczalne obroty oraz system mocowania głowicy.
- Geometria: porównaj wysokość, szerokość, rozstaw i kąt rylców z próbką.
- Efekt: zgrubne formatowanie toleruje drobne ślady, natomiast krawędź widoczna wymaga czystego wykończenia.
- Chłodzenie: przy kompozycie z PCW unikaj nadmiaru ciepła, ale potwierdź możliwość stosowania chłodziwa.
Porada: zacznij od małego posuwu i zwiększaj go o 10%, aż powierzchnia pozostanie gładka. Takie stopniowanie ogranicza ryzyko wyrwania włókien i przegrzania kompozytu.
Znaczenie kąta skrawania i posuwu
Kąt natarcia steruje siłą wciskającą nóż w materiał. Zbyt mały kąt zwiększa opór i tarcie, przez co ostrze rozgrzewa się, a w kompozycie może dojść do miejscowego uplastycznienia powierzchni. Zbyt duży podważa włókna i sprzyja wyrywaniu na wejściu.
Posuw określa grubość warstwy ścinanej przez każde ostrze. Przy niskim posuwie krawędź może ocierać materiał zamiast go skrawać, co przyspiesza zużycie. Przy wysokim wzrasta siła uderzenia, zwłaszcza na profilach przerywanych, i rośnie ryzyko pęknięcia węglika.
Do wstępnego profilowania desek można przyjąć posuw 0,15-0,25 mm na ostrze. Na ostatnim przejściu warto zejść do 0,05-0,10 mm, aby usunąć ślady zgrubne bez naruszania rylców. Liczba przejść zależy od naddatku: przy 1-2 mm zwykle wystarczą dwa, natomiast przy 4-6 mm potrzebne są co najmniej trzy.
| Etap | Naddatek | Liczba przejść | Posuw na ostrze | Cel |
|---|---|---|---|---|
| Zgrubny | 4-6 mm | 2-3 | 0,18-0,30 mm | Szybkie usunięcie materiału |
| Pośredni | 1-3 mm | 1-2 | 0,10-0,18 mm | Ustabilizowanie kształtu |
| Wykończeniowy | 0,2-0,8 mm | 1 | 0,05-0,10 mm | Czysta i regularna powierzchnia |
Zasada: nie próbuj usuwać dużego naddatku jednym przejściem. Dzielenie obróbki zmniejsza siłę działającą na pojedyncze ostrze i daje bardziej równomierny profil.
Błędy przy wyborze i montażu noża
Najczęstszy błąd to opieranie się wyłącznie na nazwie katalogowej. Dwie głowice opisane jako przeznaczone do rylca mogą mieć różne pochylenie ścian, promienie i głębokość. Nawet 0,5 mm różnicy na dnie rowka staje się widoczne po zmontowaniu całego tarasu.
Kolejnym problemem jest zbyt wysokie ustawienie noża. Powinno ono odpowiadać projektowanemu profilowi, ale uwzględniać także zużycie pozostałych ostrzy. Jeśli jedno wystaje bardziej, przejmuje ono nadmierną część pracy i może ulec ukruszeniu. Różnica wysokości ponad 0,02 mm wymaga regulacji.
- Montaż ostrzy poza wyznaczonymi oznaczeniami powoduje przesunięcie faz i brak symetrii rylca.
- Luźne śruby mocujące zwiększają bicie, drgania oraz temperaturę skrawania.
- Zanieczyszczone gniazda noży zaburzają osadzenie i utrudniają odprowadzanie wiórów.
- Ostrzenie ręczne „na oko” nie zapewnia identycznego kąta na wszystkich krawędziach.
- Brak próby po pierwszych 3-5 metrach pozwala kontynuować wadliwą serię.
Przed uruchomieniem sprawdź kluczem dynamometrycznym siłę dokręcenia, oznaczoną przez producenta narzędzia. Nie kieruj się zasadą „im mocniej, tym lepiej”, ponieważ nadmierny moment może odkształcić uchwyt, a zbyt mały pozwoli ostrzu cofnąć się pod obciążeniem.
Bezpieczeństwo: przy wymianie noży odłącz maszynę od zasilania i zabezpiecz przed ponownym rozruchem. Rękawice nie zastępują uchwytu narzędziowego, lecz ograniczają ryzyko przecięcia podczas pracy z ostrą krawędzią.
Nie używaj noża z wyszczerbieniem, pęknięciem lub zmienioną geometrią. Naprawa prowizorka zaburza profil, a odrzucony odłamek może uszkodzić obrabiany element. Węglik wymaga wymiany lub zawodowej regeneracji; szlifowanie na zwykłej szlifierce nie kontroluje ani temperatury, ani kierunku ziarna.
Jak rozpoznać prawidłowo obrobioną deskę
Prawidłowo wykonany rylec ma jednakową głębokość i regularny rozstaw. Na powierzchni nie powinno być przypaleń, rozwarstwień, włókien sterczących ani błyszczących śladów ocierania. Krawędź można przeciągnąć palcem w rękawicy, ale ocenę wytrzymałości wykonuje się przede wszystkim na przekroju i po próbie montażu.
Przy desce kompozytowej sprawdź, czy rdzeń nie został odsłonięty głębiej niż 0,5 mm od dna rylca. Otwarta powierzchnia chłonie wodę, a cykle zamrażania i rozmrażania poszerzają mikropęknięcia. Warstwa użytkowa powinna pozostać ciągła na całym obwodzie.
Drewno wymaga kontroli wilgotności. Obróbka materiału o wilgotności powyżej 20% zwiększa włóknistość i ryzyko późniejszego paczenia. Najlepszy zakres dla większości gatunków stosowanych na tarasach wynosi 12-18%; wartość należy potwierdzić w karcie technicznej konkretnego surowca.
| Objaw | Najczęstsza przyczyna | Korekta |
|---|---|---|
| Poszarpane włókna | Zbyt duży skok, tępe ostrze lub niewłaściwy kąt | Wymiana ostrza i zmniejszenie skoku o 20-30% |
| Przypalona powierzchnia | Za wysoka prędkość, mały posuw lub naddatek | Większy posuw, mniejsza prędkość, lżejsze przejścia |
| Nieregularny rylec | Bicie ostrza, błędny profil albo luz w głowicy | Kontrola wysokości, dokręcenie i ponowny pomiar |
| Odsłonięty rdzeń WPC | Zbyt głębokie wejście lub nieprawidłowy kształt | Korekta pozycji i geometrii noża |
Do odbioru partii wystarczy próbka składająca się z co najmniej 10 desek wybranych z różnych miejsc stosu. Sprawdza się zgodność długości, kąta czoła, głębokości rylca i odchyłek. Gdy którykolwiek parametr przekracza 0,5 mm, całą partię należy poddać korekcie.
HSS, HM i diament w obróbce rylców
Narzędzia diamentowe oferują najwyższą odporność na ścieranie, ale przy ryflowaniu drewna i typowych WPC zwykle pozostają rozwiązaniem ekonomicznym dopiero przy bardzo dużych seriach. Diament polikrystaliczny najlepiej sprawdza się na tworzywach abrazyjnych, silnie wypełnionych i materiałach o twardości przekraczającej możliwości standardowego HM.
| Rodzaj | Odporność na ścieranie | Odporność na uderzenia | Cena narzędzia | Kiedy stosować | Kiedy unikać |
|---|---|---|---|---|---|
| HSS | Średnia | Wysoka | 55-140 zł | Drewno miękkie, krótkie serie | WPC z dużą ilością włókna szklanego |
| HM | Wysoka | Średnia | 180-420 zł | Większość twardych desek i kompozytów | Praca z luźnym mocowaniem i licznymi uderzeniami |
| DIA | Bardzo wysoka | Niska do średniej | 450-1100 zł | Tworzywa abrazyjne, produkcja masowa | Drewno o kamienistych wrostkach i małe partie |
W warunkach jednostkowych rozsądny wybór stanowi ostrze HSS, jeśli obrabiasz sosnę lub świerk. Przy dębie, jesionie i deskach kompozytowych HM zwykle szybko zwraca różnicę ceny. Diament staje się opłacalny, gdy czas przestoju i wymiany narzędzi kosztuje więcej niż jego zakup.
Porównując ceny, nie trzeba wykonywać tabeli kosztu metra kwadratowego, ponieważ powierzchnia nie opisuje pracy wykonywanej przez nóż. Właściwą jednostką jest metr bieżący obrobionej krawędzi. Zużycie 420 zł na 2500 m oznacza koszt 0,17 zł/m, podczas gdy ostrze 90 zł na 80 m daje 1,13 zł/m.
Porada: oblicz koszt noża, ostrzenia i przestoju, a następnie podziel wynik przez liczbę metrów poprawnie obrobionej krawędzi. Sama cena zakupu bywa myląca.
Normy i wymagania techniczne
Norma PN-EN 847-1 określa wymagania bezpieczeństwa dotyczące narzędzi do obróbki drewna, w tym konstrukcję, wyważenie i oznakowanie. Przepisy nie wskazują uniwersalnego kształtu rylca, lecz producent powinien oznaczyć parametry, zgodność z normą oraz maksymalne warunki pracy.
Wytrzymałość i montaż desek należy oceniać zgodnie z dokumentacją wyrobu oraz właściwymi procedurami budowlanymi. Projekt tarasu powinien uwzględniać PN-EN 1991 dotyczącą oddziaływań na konstrukcje, a roboty budowlane reguluje polskie Prawo budowlane. Parametry noża nie zastępują obliczeń dachu, podkładu ani łączników.
Do parametrów dokumentacyjnych należą maksymalna prędkość obrotowa, zakres średnic, masa, liczba ostrzy oraz przeznaczenie materiałowe. DIN 6880 nie jest wystarczającą podstawą doboru klinów, jeśli producent głowicy podaje inny sposób mocowania. Zawsze pierwszeństwo ma instrukcja właściwa dla konkretnego narzędzia.
Jeżeli taras pełni funkcję konstrukcyjną albo znajduje się na wysokości, decyzje projektowe powinny należeć do osoby uprawnionej. Szczególnie dotyczy to rozstawu podpór, przekryć, punktów kotwienia i odbioru podłoża. Żaden kształt noża nie zrekompensuje błędnego rozstawu legarów.
Najczęściej zadawane pytania o nóż do deski tarasowej ryfel
Czy można obrobić rylec zwykłym nożem prostym?
Technicznie tak, lecz efekt zależy od kształtu. Nóż prosty wyrównuje tylko wysokość, więc nie odtworzy wypukłych ani wklęsłych boków rylca. Zwykłe ostrzenie może posłużyć do fazowania, lecz nie zastąpi geometrii profilowej.
Czy nóż do rylca nadaje się do kompozytu WPC?
Tak, jeśli został wykonany z odpowiedniego węglika i przewidziano obniżoną prędkość skrawania. Należy uwzględnić procent włókna szklanego oraz spoiwa. Zbyt wysoka temperatura może stopić powierzchnię mimo prawidłowego profilu.
Jaki posuw zapewnia czystą krawędź?
Dla wykończenia rozsądny zakres wynosi 0,05-0,10 mm na ostrze. Najpierw trzeba dobrać właściwy skok, prędkość i naddatek. Samo zmniejszenie posuwu nie skoryguje tępego noża, nadmiernego bicia ani błędnego kąta natarcia.
Jak często ostrzyć nóż profilowy?
Nie istnieje bezpieczny odstęp oparty wyłącznie na godzinach. Ostrzenie jest potrzebne, gdy pojawiają się wyrwania, wzrasta opór, piasek zamiast wiórów albo ślady ciepła. Dla HM można przyjąć kontrolę po 20-40 godzinach, lecz wynik próby jest ważniejszy.
Czy można regenerować nóż samodzielnie?
HSS można naostrzyć na odpowiedniej maszynie, zachowując kąt i profil. Węglika nie powinno się dotykać bez profesjonalnej szlifierki diamentowej oraz kontroli temperatury. Każda odbudowa profilu zmienia wymiar i powinna zakończyć się pomiarem wysokości.
Parametry, które trzeba sprawdzić przed zakupem
W karcie narzędzia szukaj średnicy D, średnicy otworu d, wysokości B, liczby zębów z oraz maksymalnej prędkości obrotowej. Wartość d oznacza tu trzpień narzędzia, choć w dokumentacji maszynowej bywa używane także inaczej. Zawsze sprawdzaj rysunek techniczny.
Do oznaczeń warto dodać tolerancję profilu. Dla precyzyjnej deski rozsądne wymaganie wynosi ±0,20 mm, natomiast dla mniej widocznej krawędzi dopuszczalne może być ±0,50 mm. Zbyt ciasna tolerancja zwiększa koszt produkcji, lecz zbyt luźna ujawni się przy montażu.
- Pełny obrys ostrza zapisany jako plik wymiarowy.
- Przeznaczenie: drewno lite, WPC, PCW lub inny kompozyt.
- Minimalna i maksymalna średnica głowicy.
- Liczba noży oraz maksymalna prędkość obrotowa.
- Wymagany posuw na ostrze i zalecany kierunek podawania.
Przed złożeniem zamówienia poproś o próbkę albo rysunek przekroju w skali. Dopasuj parametry do konkretnej maszyny i surowca. Wybierz ostrze HSS do krótkich serii miękkiego drewna, HM do regularnej obróbki twardych desek i kompozytów, a DIA do najbardziej abrazyjnych tworzyw produkowanych w dużych ilościach.
Źródła danych i podstawy prawne
Informacje techniczne oparto na PN-EN 847-1, wymaganiach dotyczących bezpieczeństwa narzędzi do obróbki drewna, oraz PN-EN 1991, normie oddziaływań na konstrukcje. Kwestie realizacji robót budowlanych reguluje ustawa z dnia 7 lipca 1994 r. Prawo budowlane, tekst ujednolicony dostępny na stronie internetowej Rządowego Centrum Legislacji: gov.pl/web/RCL. Aktualne polskie normy są publikowane przez Polski Komitet Normalizacyjny: pkn.pl.